
У срцу инфраструктуре и система за транспорт флуида, сваки део цевовода од дуктилног гвожђа преноси не само воду и гас, већ и пулс урбаног развоја и благостање грађана. Овде је квалитет више од празне приче; то је веровање и посвећеност уткани у сваки центиметар челика и интегрисани у сваки процес.ДИНСЕН, потпуно свесна ове кључне одговорности, отелотворује своју непоколебљиву тежњу ка квалитету кроз апсолутно придржавање и превазилажење међународног стандарда ISO2531, демонстрирајући ригорозну симфонију инспекције квалитета заЦеви од нодуларног гвожђа ISO2531.
Стандард одређује техничке захтеве, методе испитивања и контролу квалитета цеви, фитинга, прибора и њихових интерфејса од дуктилног лива који се користе за транспорт воде (као што су вода за пиће, вода за наводњавање итд.).
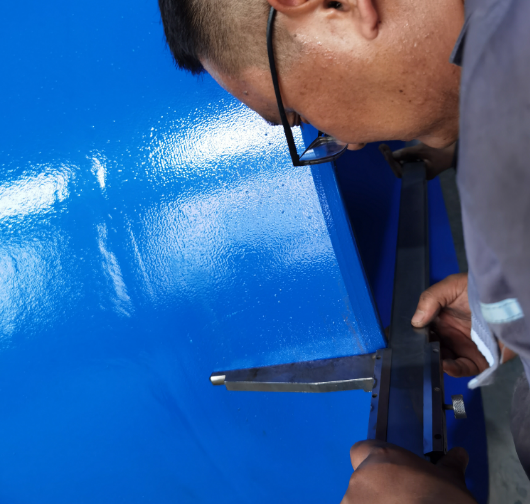
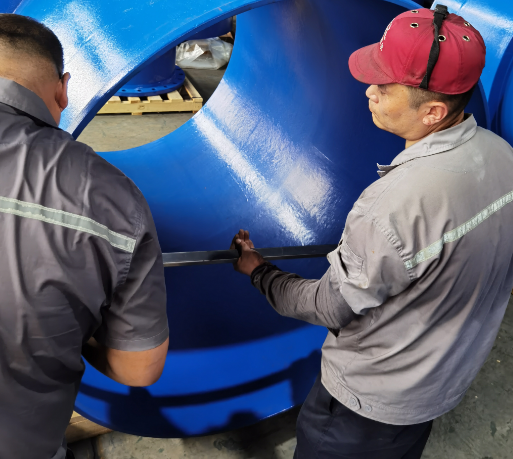
1. Цев од дуктилног гвожђаDE
Спољни пречник чауре може се одредити мерењем обима мерном траком. Алтернативно, треба извршити два мерења калибром на нормалним тачкама преко попречног пресека.Формула за овалност је: Овалност = (А1-А2)/(А1+А2).
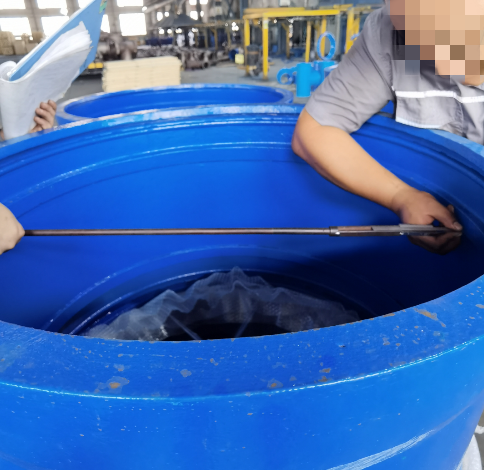
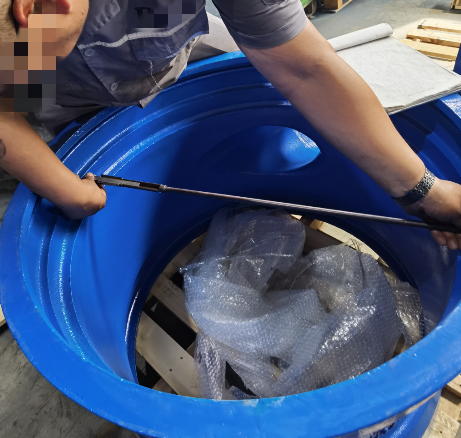
2.Цев од дуктилног гвожђаID
Унутрашњи пречник центрифугално ливене цеви од нодуларног гвожђа је приближно једнак њеном номиналном пречнику, вредности DN, у милиметрима.
3. Цев од дуктилног гвожђаДебљина зида
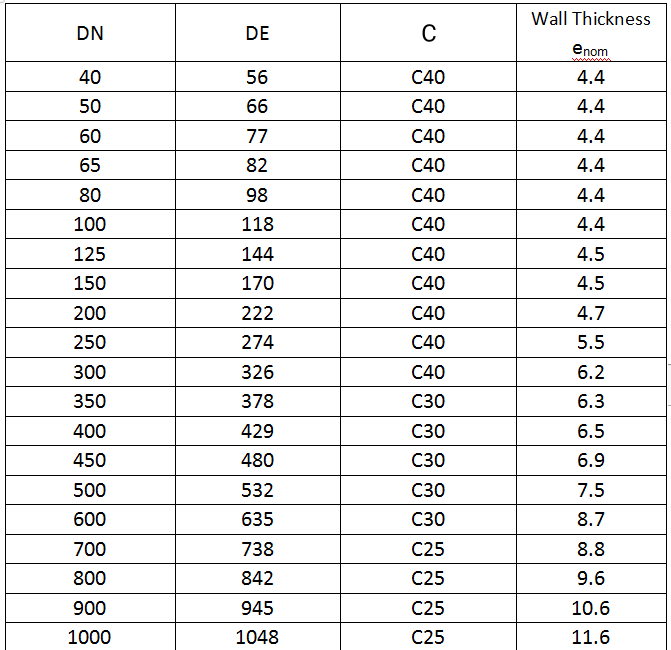
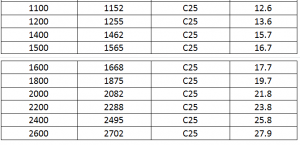
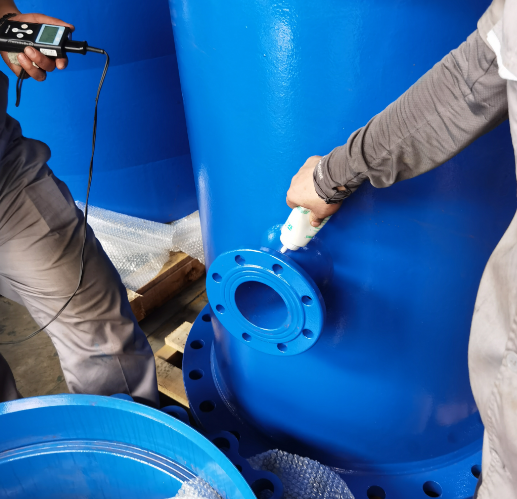
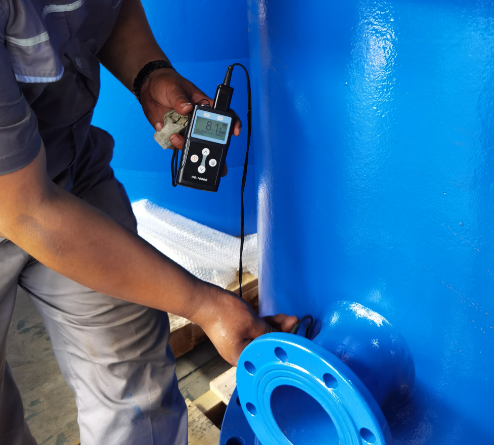
Користите ултразвучни мерач дебљине са мало везивног средства да бисте га залепили на место које треба мерити. Тачност инструмента је 0,1 мм. Положај мерења је најмање два супротна места на сваком крају производа. Резултати мерења су у складу са следећом табелом:
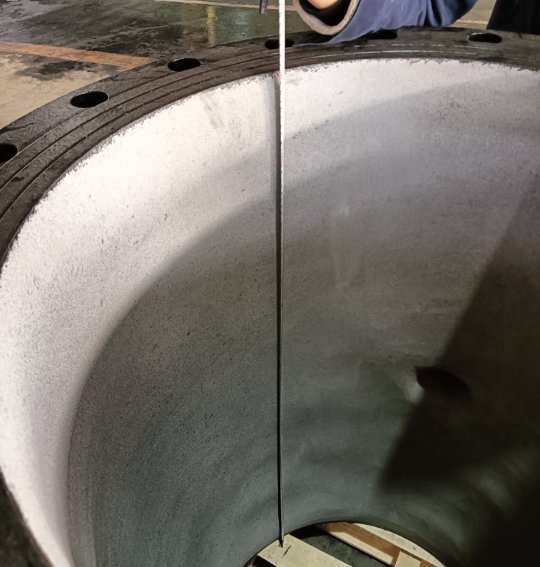
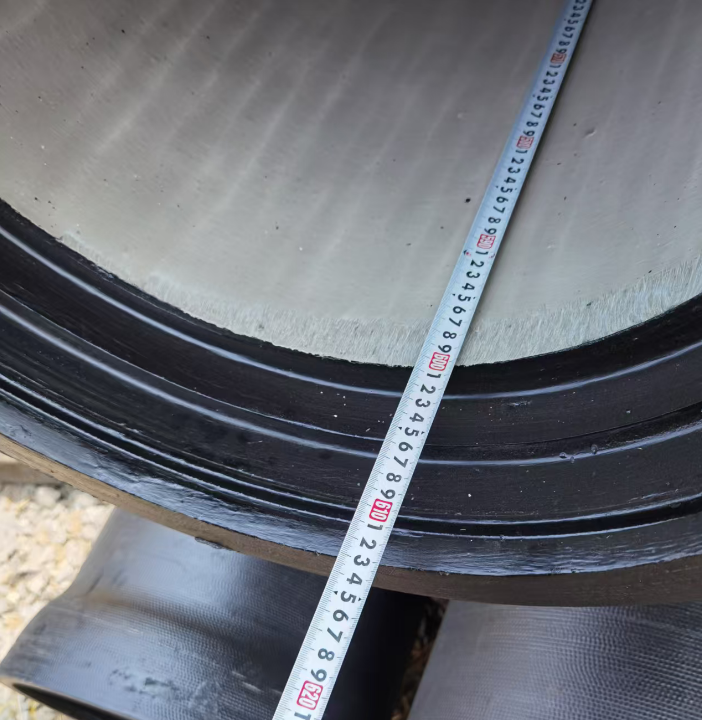
4. Дужина цеви од дуктилног лива
5. Елиптичност
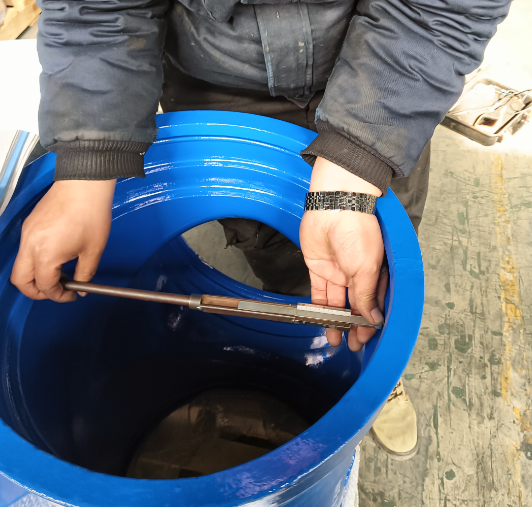
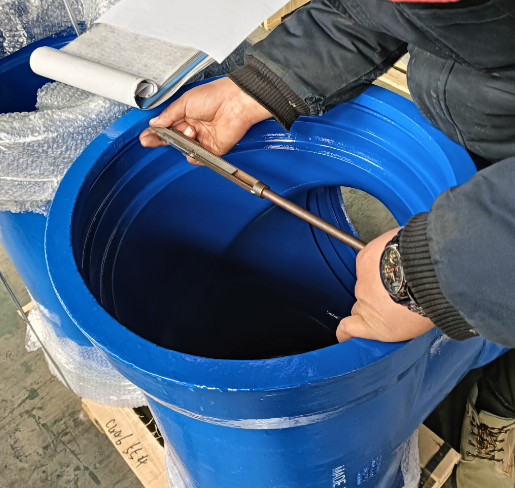
Неокруглост попречног пресека ливене цеви.
Овалност = 100 к (А1-А2) / (А1+А2)
А1: макс. А2: мини
6. Правост
Ливене цеви треба да буду праве, са максималним одступањем које не прелази 0,125% ефективне дужине (6000 x 0,125% = 7,5 мм).Ако је цев неометана, треба извршити визуелни преглед ради провере праволиније. У случају сумње, треба користити следећи метод.Аксијално ваљајте цев на два стала или ваљка да бисте проверили њену праволинију. Размак између стала/ваљака треба да буде најмање 2/3 стандардне дужине цеви. Треба одредити тачку максималног одступања од праволиније, а одступање не сме прећи границу од 7,5 мм.
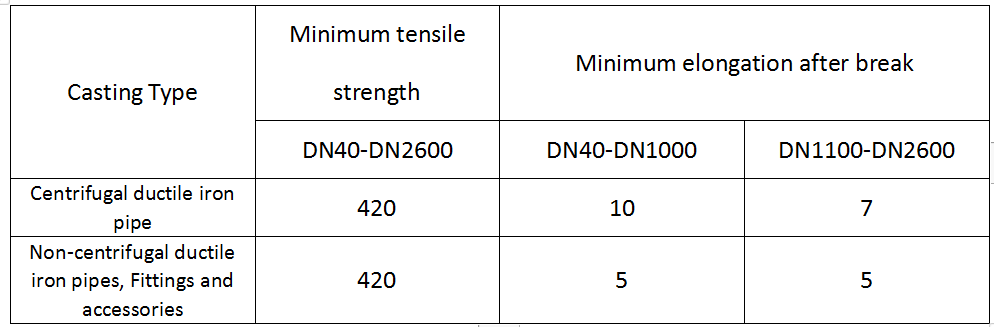
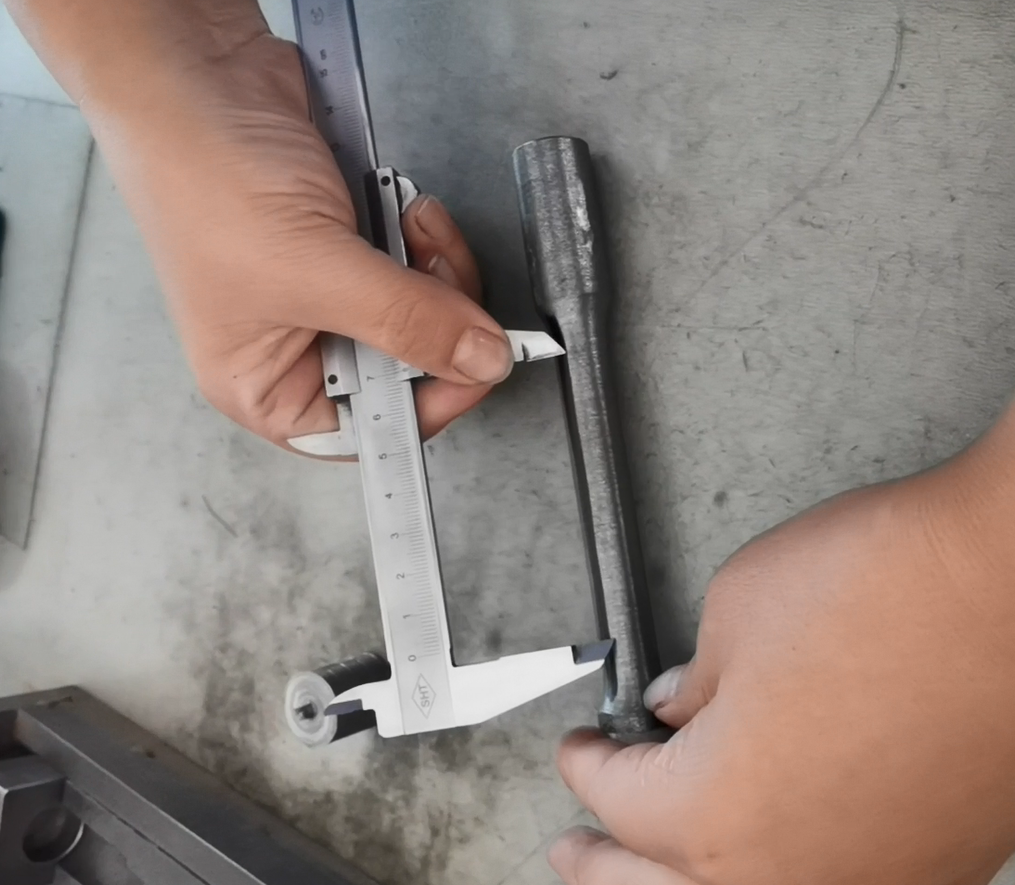
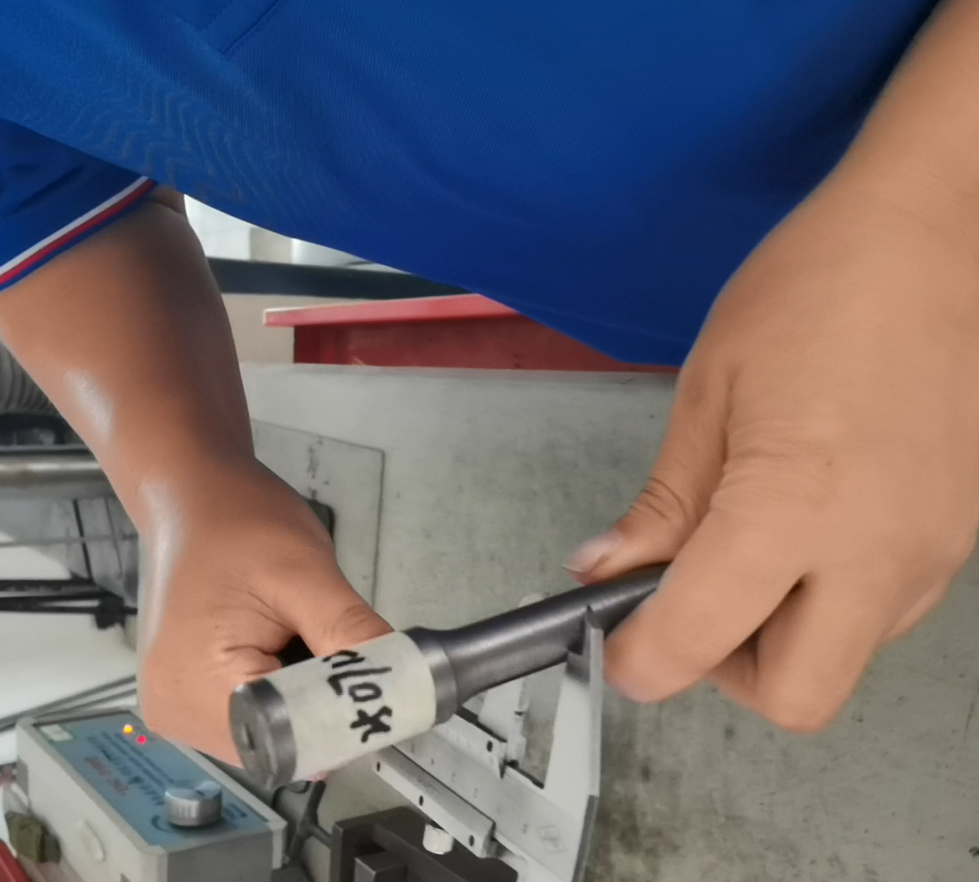
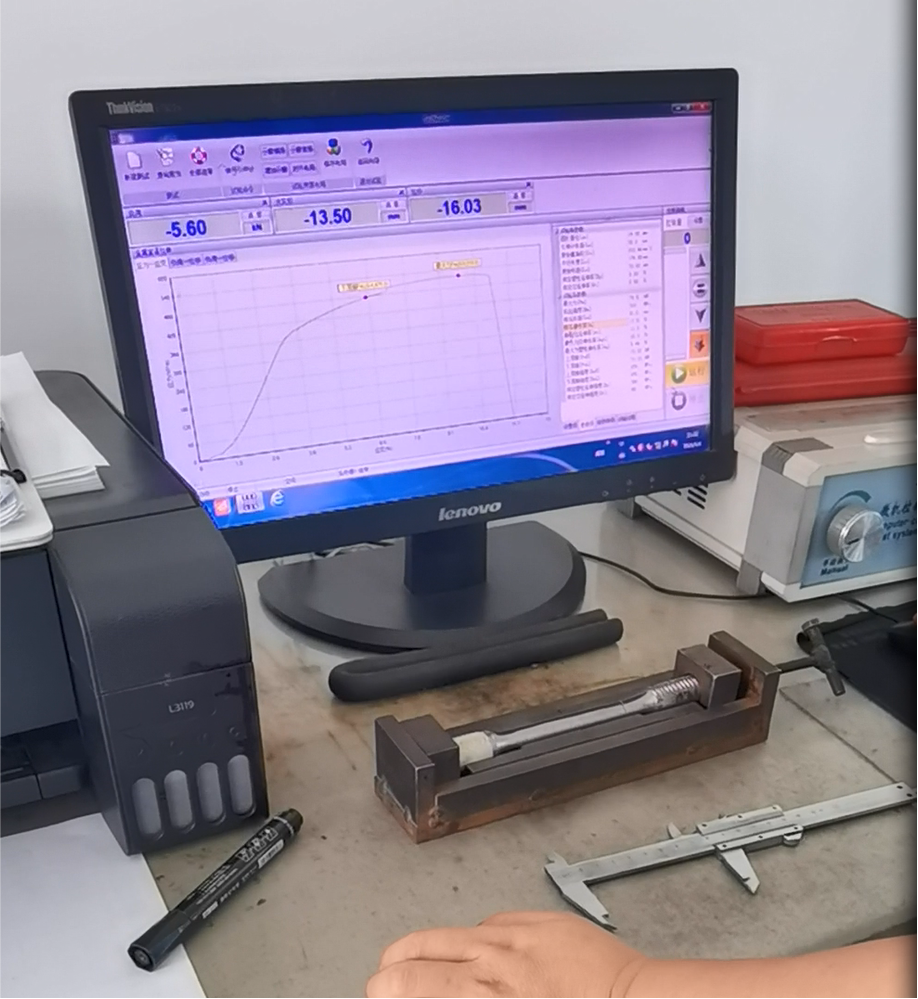
7. Затезна својства
Критеријуми подобности су следећи:
Критеријуми отказа: Узети две испитне шипке из истог узорног прстена за испитивање. Ако механичка својства једне испитне шипке у дуплираном узорку не испуњавају захтеве, серија цеви ће бити прегледана и биће примењен поступак решавања отказа.
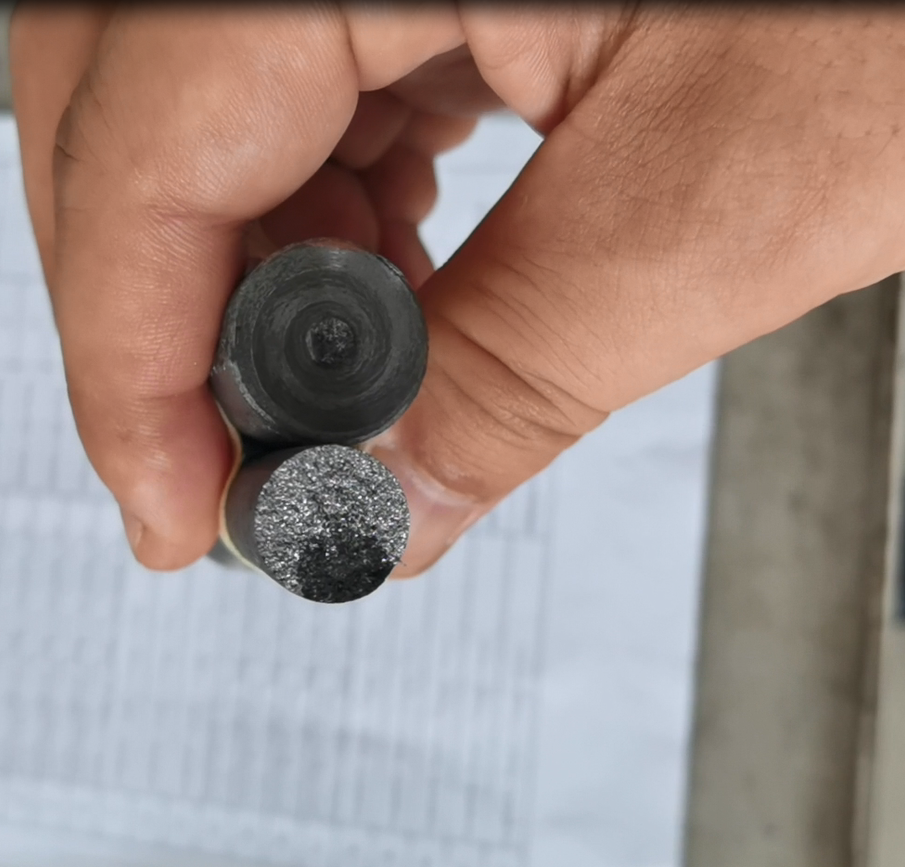
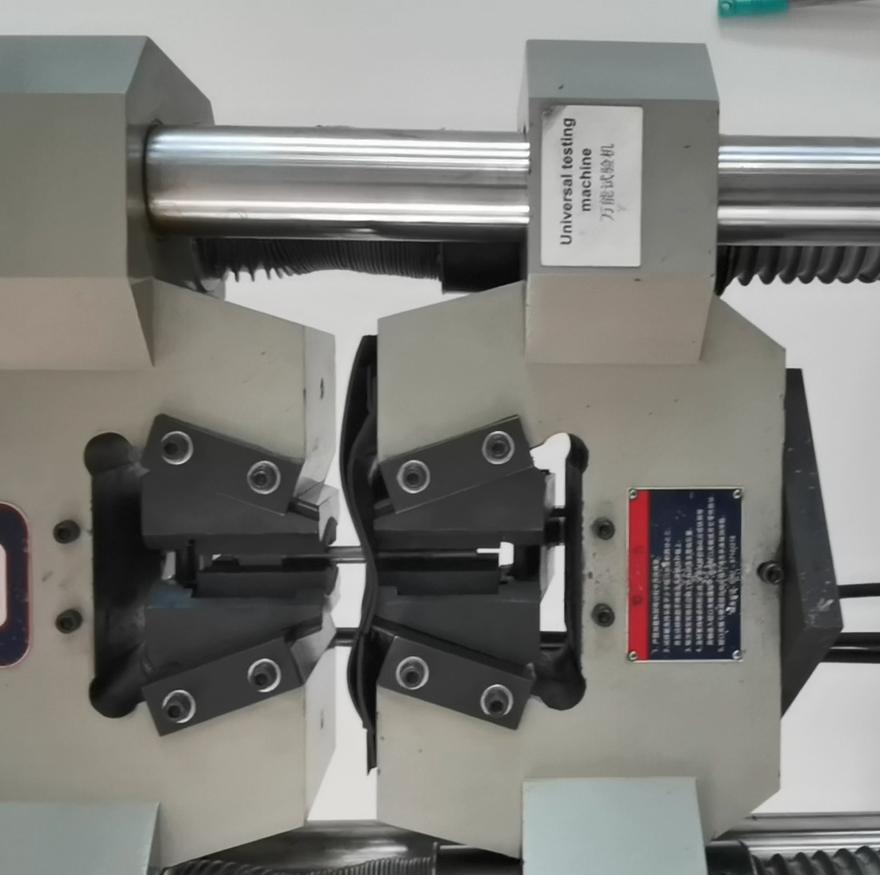
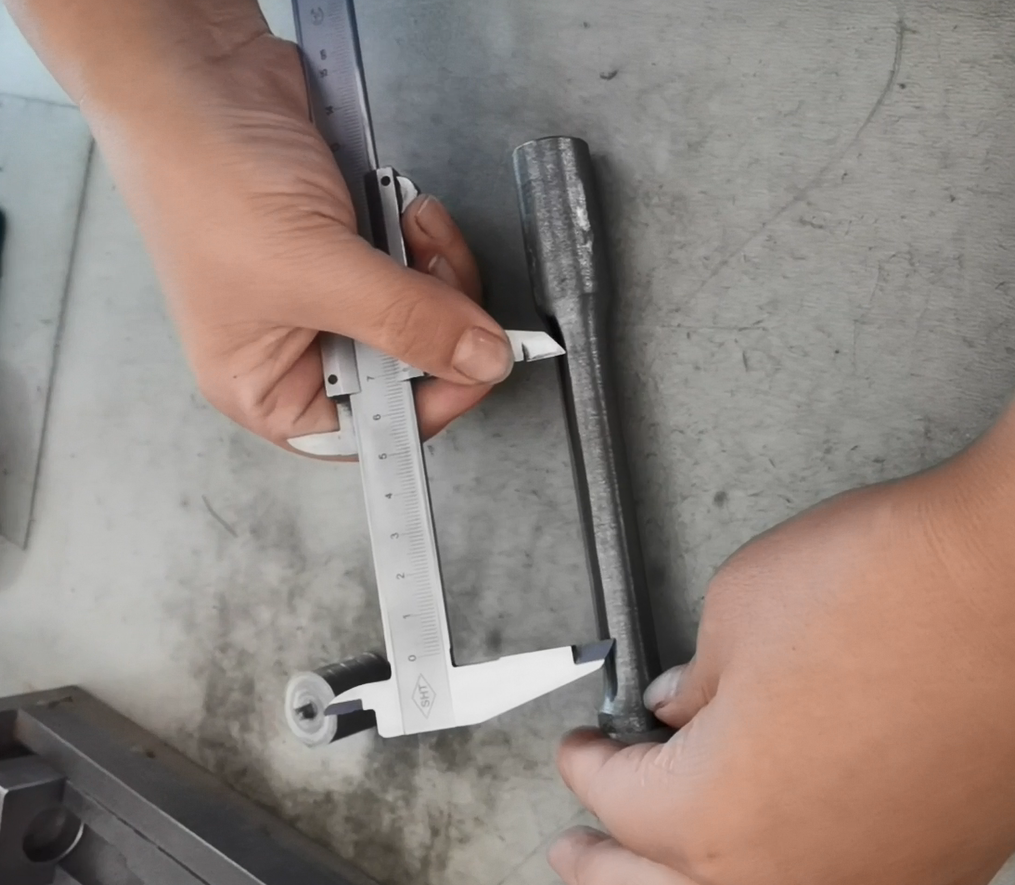
8. Тврдоћа по Бринелу
Бринелов тестер тврдоће ради тако што се челична куглица одређеног пречника утискује у површину узорка одређеном брзином под одређеном силом испитивања. Сила се затим уклања након што се одређена сила испитивања одржи одређено време. Бринелова тврдоћа метала изражава се као просечан притисак примењен на сферну површину удубљења. На Бринелов тест тврдоће не утиче микроскопска сегрегација или нехомогености састава у узорку. Израчунавањем односа површине удубљења и примењеног оптерећења, објективно се процењују својства материјала као што су дуктилност и отпорност на хабање, и често се користи као референтни стандард за индустријску контролу квалитета.
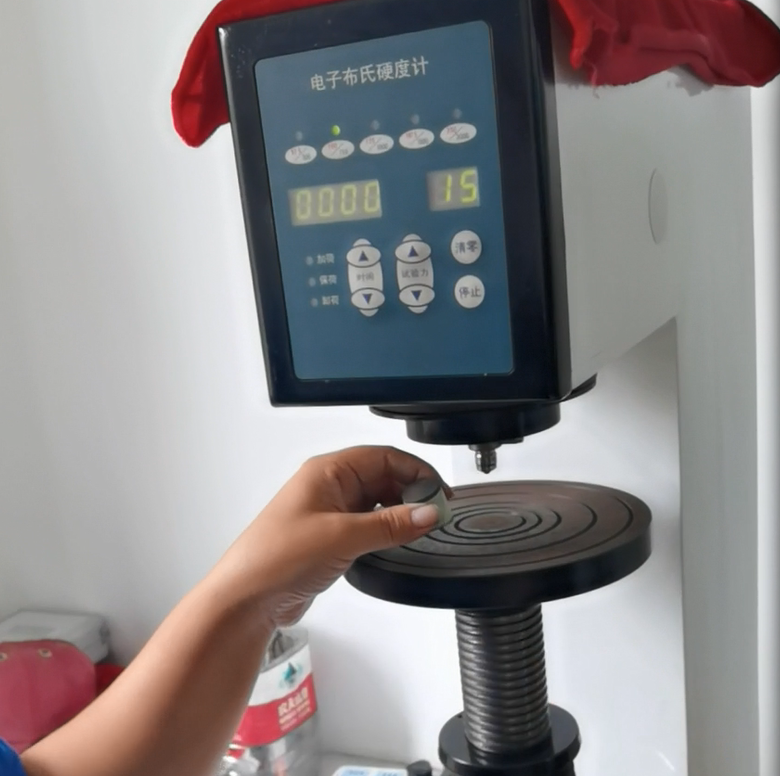
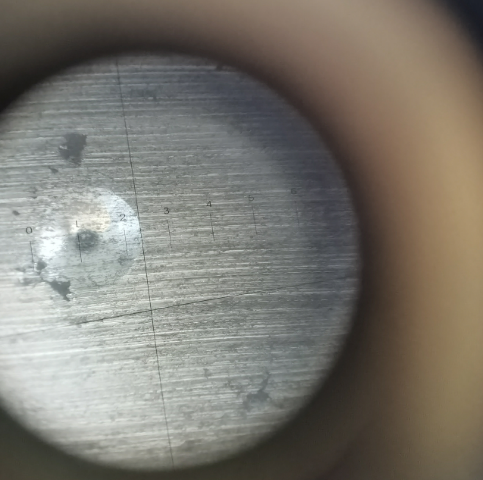
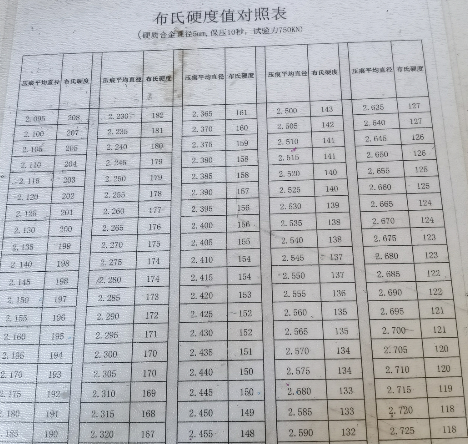
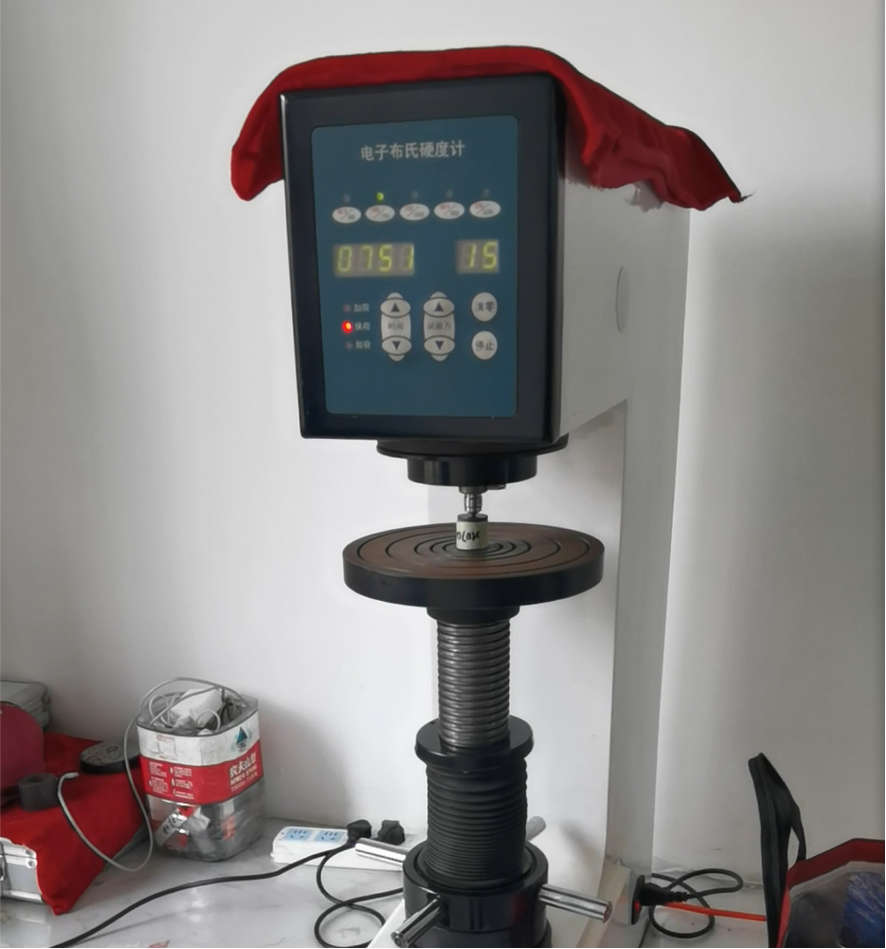
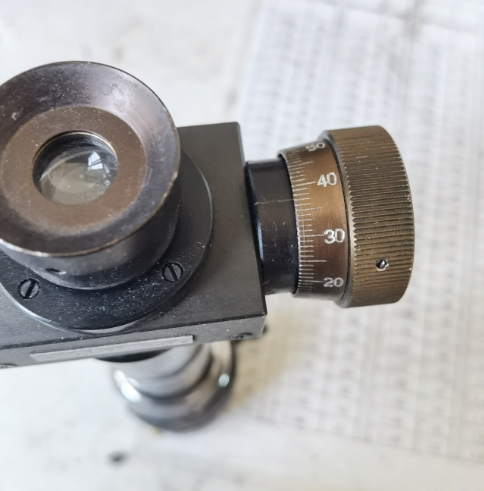
Тврдоћа по Бринелу центрифугалних цеви од нодуларног гвожђа не сме прећи 230 HBW, а тврдоћа по Бринелу нецентрифугалних цеви, фитинга и прибора од нодуларног гвожђа не сме прећи 250 HBW. Дозвољено је да зона под утицајем топлоте заварених делова има већу вредност тврдоће по Бринелу.
9. Хемијски састав дуктилног гвожђа, спектрална детекција
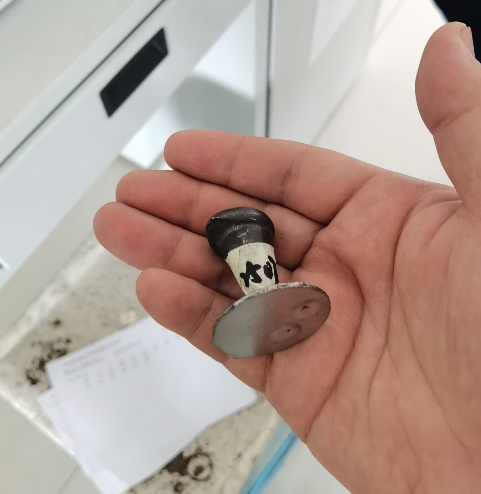
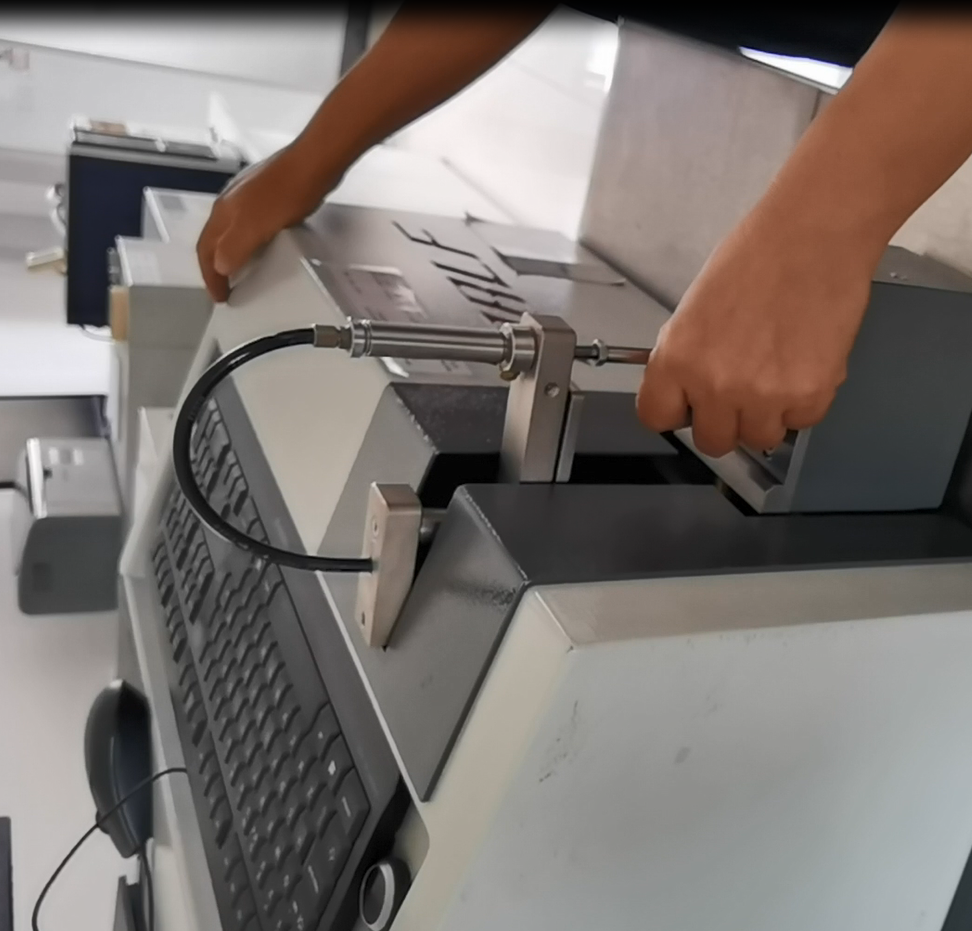
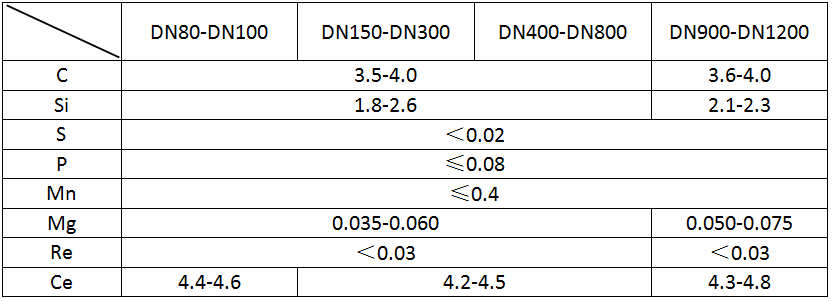
Спектроскопске методе могу анализирати садржај кључних елемената као што су силицијум и магнезијум у дуктилном гвожђу у реалном времену (на пример, коначни садржај силицијума директно утиче на ударну жилавост феритног дуктилног гвожђа на ниским температурама), замењујући традиционалне хемијске методе за испитивање великом брзином и вођење подешавања процеса преливања. Мерењем расподеле елемената као што су угљеник и сумпор, осигуравамо да стопа нодуларности графита (стопа сфероидизације ≥90%) задовољава потребну затезну чврстоћу (≥420 MPa) и издужење (≥10%). Праћење састава метала у реалном времену током процеса ливења смањује отпад и побољшава унутрашњи квалитет цеви и фитинга од дуктилног гвожђа.
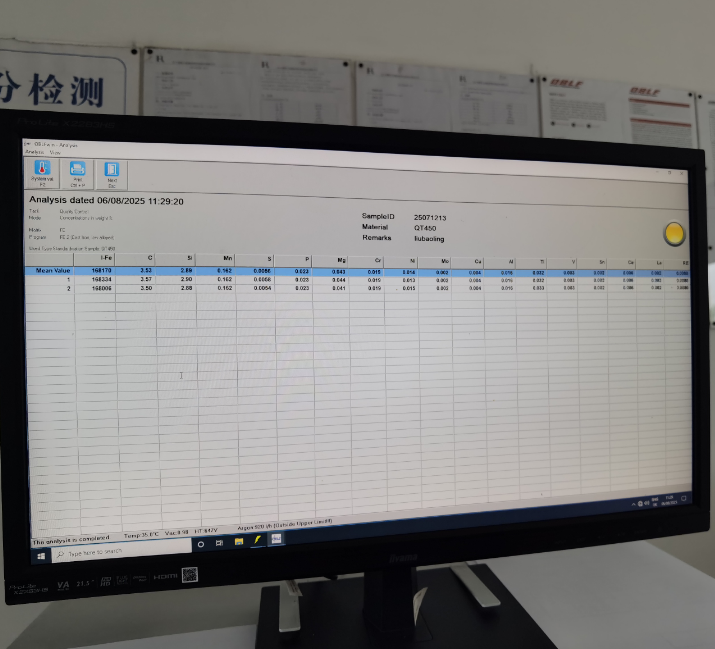
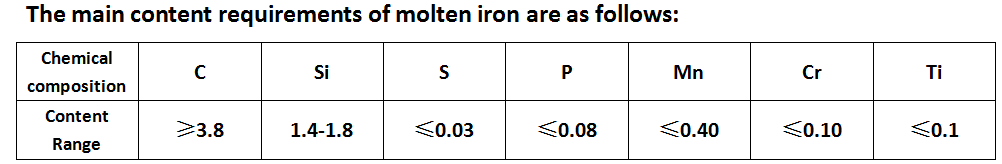
Захтеви за контролу главних компоненти растопљеног гвожђа након сфероидизације
Преузмите комплетан извештај о инспекцији квалитета
Време објаве: 11. септембар 2025.



